












































Sägeblätter
Das Sägeblatt ist ein Verschleißteil, bei dem Schaft, Länge, Verzahnung und Werkstoff zusammenpassen müssen. Stichsägen verlangen einen T-Schaft, Säbelsägen einen universellen Halbzollschaft mit dem Kennbuchstaben S. Die Länge wird zwei bis drei Zentimeter größer als die Materialstärke gewählt, die Zähne pro Zoll danach, ob der Schnitt schnell oder sauber ausfallen soll. HCS-Kohlenstoffstahl ist für Holz gedacht, BIM-Bimetall für Metall und Holz mit Nägeln, für Stein und Ziegel dient Hartmetallkorn.



Sägeblätter
Das Sägeblatt ist ein Verschleißteil, und seine Wahl entscheidet über das Ergebnis mehr als die Säge selbst. Zu jeder Maschine gehört eine andere Aufnahme, eine andere Länge und eine andere Verzahnung, ein Universalblatt gibt es also nicht. Sets aus mehreren Stücken decken übliches Holz und Metall ab und lohnen sich für den, der nicht ständig dasselbe schneidet. Wer eine Sache immer wieder macht, fährt mit einer Packung gleicher Blätter günstiger als mit einem Set.
Als Erstes muss der Schaft passen, also die Form des Endes, mit dem das Blatt in der Maschine sitzt. Stichsägen verlangen einen T-Schaft, und das Blatt geht dort nur in einer Richtung hinein. Säbelsägen haben einen universellen Halbzollschaft mit dem Kennbuchstaben S, deshalb lassen sich Blätter zwischen Marken tauschen. Eine Bezeichnung wie S1122BF beginnt genau mit diesem Buchstaben, der Rest des Codes beschreibt Länge, Verzahnung und Werkstoff.
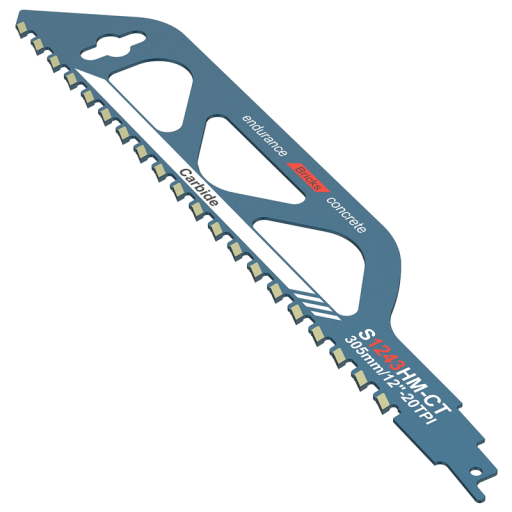
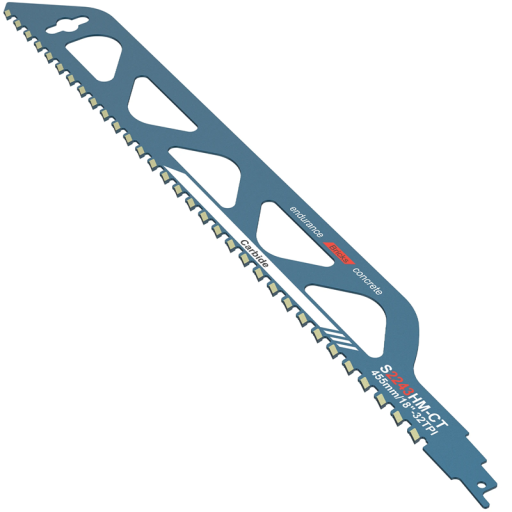
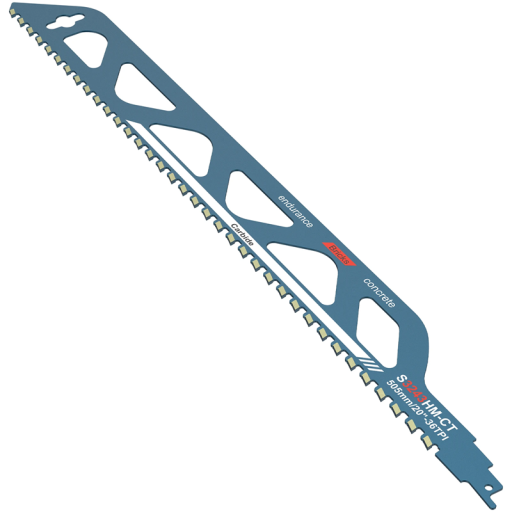
Die Blattlänge muss die Materialstärke um mindestens zwei bis drei Zentimeter überragen, sonst fährt der Zahn aus dem Schnitt. Blätter um 150 mm reichen für Rohre und dünne Profile, 225 mm ist die übliche Universallänge. Für Abbruch und starke Stämme greift man zu 300 mm und mehr, extra lange Blätter um 455 mm reichen dorthin, wo die Maschine nicht hinkommt. Ein längeres Blatt biegt sich allerdings im Schnitt durch, deshalb nimmt man es nicht länger als nötig.
Ob das Blatt schneidet oder nur reibt, entscheiden die Zähne pro Zoll. Sechs bis zehn Zähne sind für Holz und zügigen groben Vorschub gedacht, vierzehn bis achtzehn für Profile und Weichmetall. Über vierundzwanzig Zähne werden dünnes Blech und Edelstahl geschnitten, um zweiunddreißig herum kommt man zum feinsten Schnitt. Im Material müssen immer mindestens drei Zähne stehen, sonst bricht ein Zahn an der Kante aus.
Die letzte Wahl ist der Blattwerkstoff, der bestimmt, was das Blatt aushält. Kohlenstoffstahl mit der Kennung HCS ist günstig und federnd, taugt aber nur für Holz, während BIM-Bimetallblätter Biegung wie Hitze vertragen und mit Holz samt Nägeln fertigwerden. Für Stein, Ziegel und Faserzement wird gar keine Verzahnung eingesetzt, dort schneidet ein auf die Kante aufgebrachtes Hartmetallkorn, das das Material abträgt, statt es zu trennen.